
Usinage de l’acier : procédé, choix et coût
 Claude
•
18 septembre 2026
Avant de lancer une demande de devis, vous devez surtout savoir si la bonne matière, le bon procédé et le bon atelier correspondent vraiment à votre besoin. L’usinage de l’acier représente une solution de fabrication précise pour transformer un bloc ou un brut en pièce fonctionnelle, avec un niveau d’exigence qui peut aller du prototype à la série. Il permet de viser la tenue, la répétabilité et un coût maîtrisé, à condition de comparer les options avec méthode. Prenez l’exemple d’un support de pompe industrielle : tout se joue sur la précision, le délai et le prix.
l’usinage de l’acier devient alors un vrai sujet de décision : faut-il privilégier la résistance, la facilité de production ou le budget ? Dans les lignes qui suivent, vous allez comparer les nuances, les procédés et les prestataires pour choisir sans vous tromper.
Comprendre ce que permet vraiment l’usinage de l’acier
L’usinage de l’acier désigne une fabrication par enlèvement de matière, où l’on retire du copeau pour obtenir une forme utile et une mesure fiable. Cette approche convient quand la pièce doit encaisser des efforts, garder une bonne précision et rester stable dans le temps. Sur un métal plus tendre, la mise en forme peut sembler plus simple, mais l’acier offre souvent un meilleur compromis entre robustesse et coût pour un composant technique.
- Il permet de produire une pièce sur plan, avec une géométrie contrôlée.
- Il sert à usiner un acier quand la tolérance doit rester serrée.
- Il aide à fabriquer un composant mécanique avec une bonne répétabilité.
- Il convient à une technique de production où chaque enlèvement de copeau compte.
Dans l’industrie, un article comme un axe de guidage ou un carter de machine illustre bien cette logique. L’usinage reste pertinent si vous cherchez un bon niveau de précision, mais il l’est moins si la pièce est très simple, très légère ou produite à très bas coût en grande quantité. Le bon choix dépend donc de la matière, de la mesure attendue et du volume.
Ce que l’enlèvement de matière change pour une pièce technique
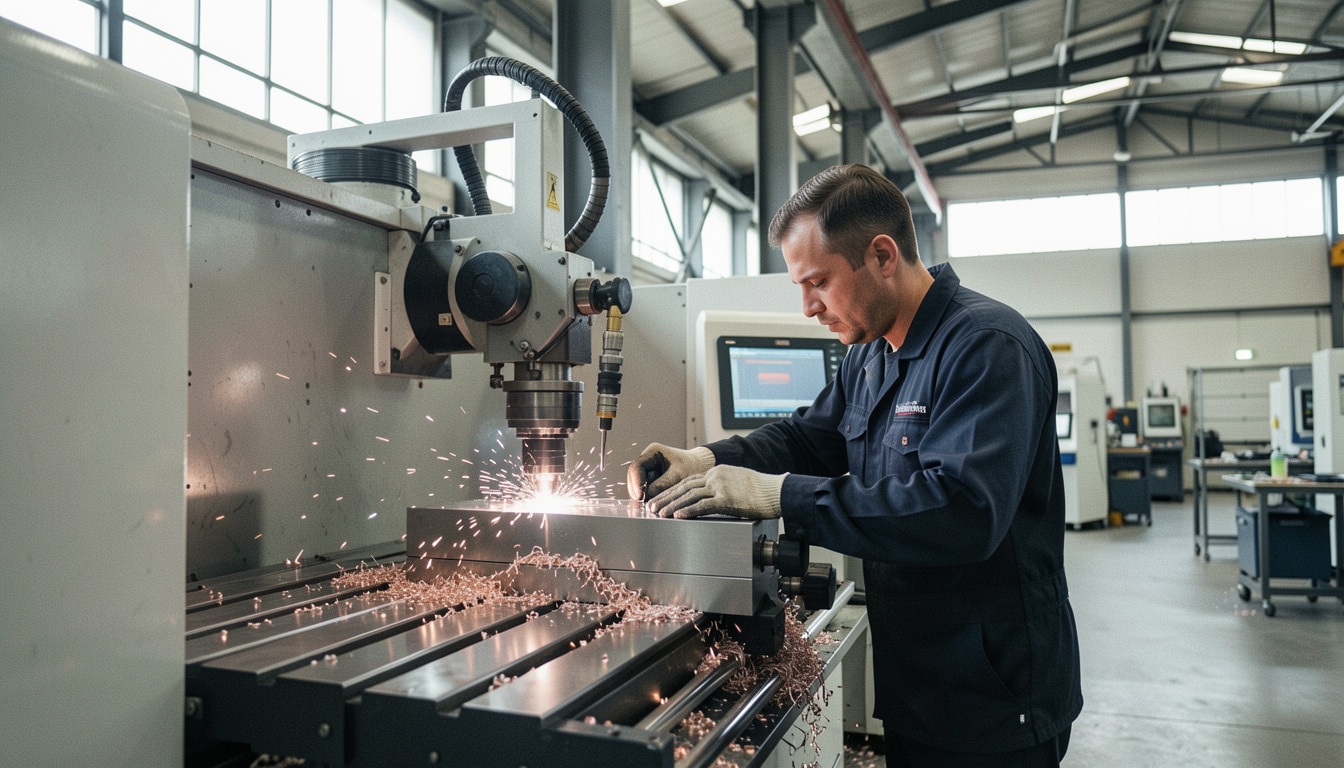
Quand on parle d’usinage, on parle d’abord d’enlèvement de matière. Cette technique donne une liberté précieuse sur la forme, surtout pour une pièce qui doit s’ajuster au dixième de millimètre. Vous gagnez en précision, en contrôle et en qualité de fabrication, mais vous acceptez aussi une part de perte sous forme de copeau. Sur un métal dur, la coupe chauffe davantage et l’usinage demande un bon réglage.
Pourquoi l’acier reste un bon choix pour un composant exigeant
L’acier reste un bon choix pour un composant soumis à des charges, parce qu’il combine rigidité, disponibilité et coût souvent mesuré. Pour une fabrication industrielle, cette matière supporte bien les efforts et permet un usinage propre si la technique est adaptée. Comparé à l’aluminium, l’acier est moins facile à usiner, mais il tient mieux dans le temps sur une pièce sollicitée.
Quel acier choisir selon la pièce à produire ?
Le choix de la nuance change tout : un acier trop dur complique la coupe, un alliage trop simple peut limiter la tenue. Pour un composant standard, l’usinabilité compte autant que la résistance finale. L’inox, par exemple, rassure en environnement humide, mais il demande plus d’attention qu’un acier doux. La bonne mesure consiste à trouver le point d’équilibre entre matière, durée de vie et budget.
| Famille | Atout principal | Limite |
|---|---|---|
| Acier doux | Bonne usinabilité et coût contenu | Résistance plus faible |
| Acier allié | Tenue mécanique supérieure | Usinabilité plus exigeante |
| Inox | Résistance à la corrosion | Coupe plus délicate |
| Acier plus dur | Haute résistance à l’usure | Temps et outils plus sollicités |
Si vous devez utiliser une nuance pour une pièce simple, l’acier doux reste souvent le bon point de départ. Pour une pièce exposée à des chocs, un alliage plus robuste peut être préférable, même si le métal coûte plus cher à travailler. L’inoxydable, lui, devient intéressant quand l’environnement impose une protection durable. La précision du choix matière évite souvent un surcoût en atelier.
Aciers faciles à usiner : pour quelles pièces les privilégier ?
Les aciers faciles à usiner conviennent bien aux pièces standard, aux supports, aux entretoises et aux composants en série. Leur usinabilité réduit l’usure des outils et facilite la mesure finale. Si votre budget est serré, ce type d’acier aide à garder un bon niveau de fabrication sans multiplier les reprises.
Inox et nuances austénitiques : quand accepter une usinabilité plus exigeante ?
L’inox austénitique s’impose quand la corrosion devient un vrai critère. Sa teneur en chrome et en nickel améliore la tenue, mais l’usinabilité est moins confortable. Vous devez alors accepter un usinage plus lent, davantage de chaleur et une vigilance accrue sur la finition.
Quel alliage choisir pour gagner en tenue sans exploser le coût ?
Un bon alliage permet souvent de gagner en résistance sans dépasser le budget. Pour un composant soumis à l’effort, mieux vaut viser une matière équilibrée plutôt qu’un métal trop haut de gamme. La mesure juste consiste à comparer la tenue attendue et le coût machine avant de trancher.
Procédés, machines et critères pour choisir la bonne solution
Le choix du procédé dépend d’abord de la forme : une pièce cylindrique n’appelle pas la même logique qu’un bloc prismatique. Le tournage convient aux arbres, le fraisage aux faces et le décolletage aux petites séries répétitives. En atelier, chaque machine, chaque outil et chaque axe influencent la production, la précision et le temps d’usinage.
- Choisissez le tournage si la géométrie est surtout cylindrique et régulière.
- Privilégiez le fraisage pour une forme prismatique ou des poches.
- Optez pour le décolletage si la production vise des séries de petites pièces.
- Vérifiez la capacité de la machine numérique à tenir la précision demandée.
Sur un arbre ou un tube, le tournage limite les reprises et évacue bien le copeau. Sur un composant complexe, le fraisage multi-axe apporte plus de liberté. Le décolletage, lui, devient très compétitif dès que la production monte et que la répétabilité prime. Mais la chaleur, l’usure d’outil et l’évacuation des copeaux restent des contraintes à surveiller, surtout sur des aciers plus durs.
Tournage ou fraisage : quel procédé privilégier selon la géométrie ?
Le tournage est souvent le meilleur procédé pour usiner une forme cylindrique, un arbre ou un tube long. Le fraisage prend l’avantage dès qu’il faut créer des faces, des rainures ou des perçages multiples. Pour une pièce mixte, l’atelier peut combiner les deux afin d’optimiser la précision.
Décolletage et CNC : la meilleure option pour quelles séries ?
Le décolletage en CNC devient très intéressant pour les séries répétitives de petites pièces. La machine numérique répète les mêmes trajectoires avec une excellente précision, ce qui réduit les écarts de mesure. Si votre production dépasse quelques centaines d’unités, ce procédé peut vite devenir le plus rentable.
Quand la machine numérique devient-elle le vrai avantage décisif ?
La machine numérique devient décisive dès que la forme se complexifie ou que la répétabilité compte davantage qu’une intervention manuelle. Elle aide à usiner plus vite, à mieux contrôler chaque axe et à stabiliser la production. Pour un tube percé ou un composant à tolérances serrées, l’écart se voit vite sur la qualité finale.
Coûts, devis et choix du bon prestataire avant de commander
Le budget varie selon la matière, les tolérances, la quantité, le délai et la finition. Pour une pièce simple, une entreprise peut proposer un service rapide, mais un composant plus complexe demandera plus de temps machine et plus d’aide technique. En moyenne, un devis clair évite les surprises et facilite la comparaison entre plusieurs ateliers.
Avant de contacter une entreprise, comparez quatre critères : la capacité à traiter votre matière, la précision annoncée, la réactivité du service et la qualité de l’aide au choix procédé. Ensuite, contactez l’atelier avec un plan, les cotes clés, la quantité et le délai souhaité. Plus vous contactez tôt, plus vous améliorez vos chances d’obtenir un bon processus de fabrication.
Un bon devis doit aussi préciser les tolérances, la finition, les contrôles et les options de production. Si vous souhaitez améliorer le coût, regroupez les pièces, simplifiez les formes et utilisez une matière déjà maîtrisée par l’entreprise. Pour un usinage de pièce sur mesure, contactez un spécialiste capable de vous aider avant même le lancement de l’usinage.
Quels critères vérifier avant de contacter un atelier ?
Regardez le parc machine, l’expérience sur votre matière, la précision tenue et la capacité à gérer les délais. Une entreprise sérieuse doit aussi expliquer son service de contrôle et son aide au choix du procédé. Avant de contacter, vérifiez qu’elle sait traiter votre composant sans approximations.
Comment préparer un devis clair pour une pièce en acier ?
Pour un devis utile, fournissez un plan coté, la quantité, la matière, la tolérance et la finition attendue. Indiquez aussi la fonction de la pièce et le niveau de précision recherché. Ce niveau de détail aide l’atelier à chiffrer juste et à éviter un processus trop coûteux.
Quel service attendre d’une entreprise sérieuse avant de lancer la fabrication ?
Vous devez attendre un vrai accompagnement : vérification de faisabilité, conseil matière, validation du procédé et aide à la mesure des risques. Une bonne entreprise ne se contente pas de produire, elle sait aussi améliorer votre cahier des charges avant l’usinage. C’est souvent là que se joue la différence entre un bon prix et une mauvaise surprise.
FAQ – Questions fréquentes sur le choix d’un usinage en acier
Quel acier choisir pour une pièce qui doit durer longtemps ?
Pour une pièce durable, privilégiez une matière résistante à l’usure et adaptée à la charge. L’usinage doit rester compatible avec la précision attendue, sinon le coût grimpe vite. Un bon alliage peut offrir le meilleur équilibre entre tenue et fabrication.
Faut-il privilégier l’inox pour un composant exposé à l’humidité ?
Oui, si l’environnement est vraiment humide, l’inox reste souvent le bon choix. Son usinage est plus exigeant, mais la pièce gagne en protection. Pour un composant exposé en continu, cette solution limite les remplacements.
Quel procédé donne le meilleur compromis entre précision et coût ?
Le bon procédé dépend de la forme, mais le tournage CNC offre souvent un excellent compromis pour une pièce cylindrique. La machine assure une bonne précision et un coût maîtrisé sur les séries. Pour un composant plus complexe, le fraisage peut devenir préférable.
Comment savoir si une pièce est trop complexe pour un usinage standard ?
Si la pièce combine plusieurs axes, des formes internes ou des tolérances très serrées, l’usinage standard atteint vite ses limites. Il faut alors étudier un procédé plus avancé, voire une machine numérique plus adaptée. La mesure du risque se fait dès la lecture du plan.
Que demander avant de contacter un prestataire d’usinage ?
Demandez ses délais, ses tolérances, son expérience sur votre alliage et sa capacité à usiner votre pièce en série ou à l’unité. Un bon prestataire doit aussi vous aider à clarifier la matière et le procédé. Cette aide vous évite un devis imprécis et une pièce non conforme.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie