
Usinage du plexiglas transparent sans défauts
 Claude
•
15 octobre 2026
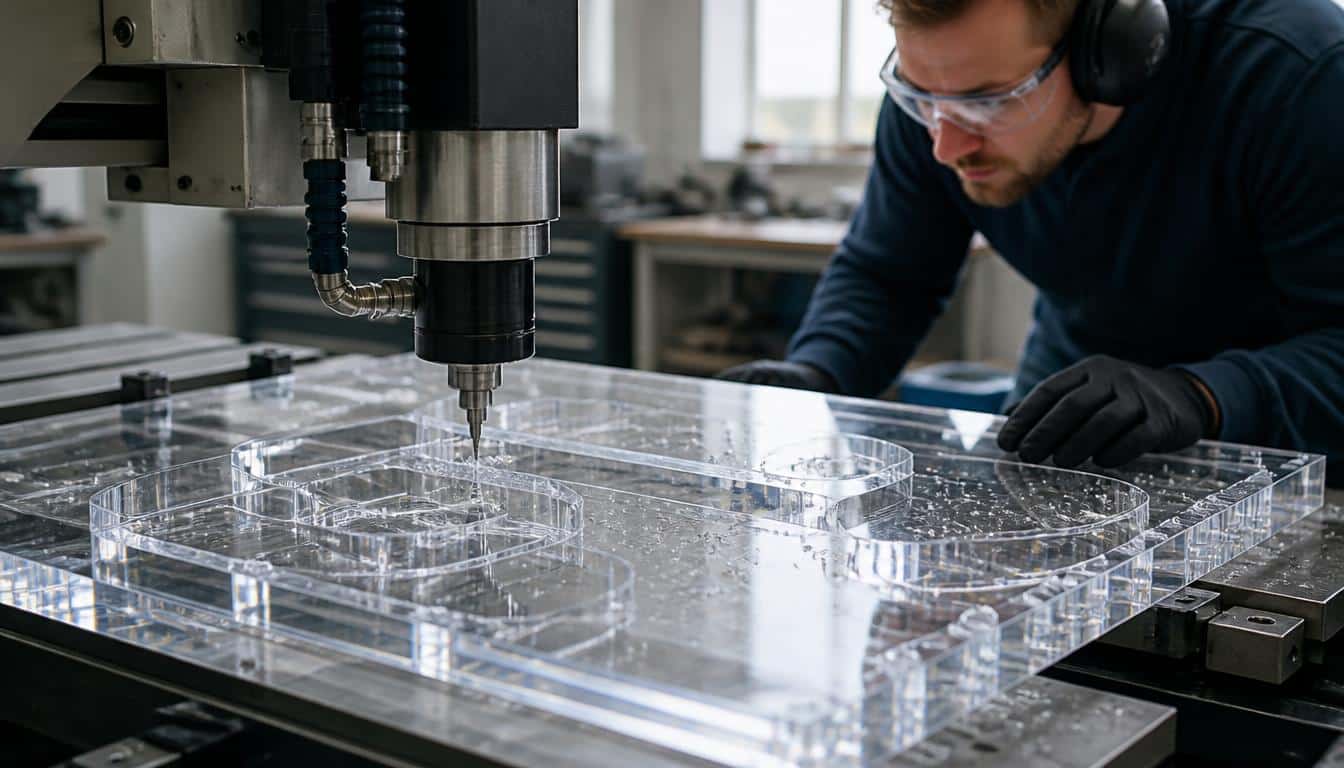
Quand vous cherchez à obtenir une pièce claire, stable et nette, tout se joue dès le choix du matériau et de la méthode. Le plexiglas séduit parce qu’il combine transparence, légèreté et bonne tenue en découpe, à condition de respecter l’épaisseur, la précision et la qualité de préparation. Pour un projet de protection, de signalétique ou de design, l’usinage du plexiglas transparent permet d’approcher le rendu du verre, tout en facilitant la fabrication et en limitant les risques de casse.
Bien mené, il assure une finition propre, une lecture visuelle impeccable et une adaptation fine à chaque besoin. Vous évitez ainsi les éclats, les traces de chauffe et les reprises inutiles, surtout quand la pièce doit rester parfaitement lisible.
Comprendre le plexiglas avant de le travailler
Avant de lancer un usinage du plexiglas transparent, il faut comprendre ce que vous avez entre les mains. Le plexiglas n’est pas un simple plastique : c’est un matériau acrylique apprécié pour sa transparence et sa surface régulière. Selon le type de plaque, la qualité du résultat change beaucoup. Une plaque bien choisie se travaille mieux, se coule différemment sous l’outil et se rapproche parfois du verre sans en reprendre la fragilité.
Le point important, c’est de distinguer ce qui est fait pour la découpe nette et ce qui supporte mieux la chaleur. Le plexiglas coulé accepte souvent mieux les formes et la gravure, alors qu’une autre plaque extrudée peut offrir une tolérance dimensionnelle intéressante. Dans les deux cas, le matériau reste plus léger que le verre, plus simple à percer, et souvent plus sûr pour une pièce exposée au choc.
Plexiglas coulé ou extrudé : ce qui change vraiment
Le plexiglas coulé se forme dans un moule : il se laisse mieux couler dans la matière, garde une bonne stabilité et supporte souvent mieux la gravure. Le plexiglas extrudé, lui, est poussé à travers une filière ; il offre une épaisseur plus régulière et une plaque souvent plus économique. Pour un atelier, ce type de choix n’est pas anodin.
- Le plexiglas coulé donne en général un meilleur rendu optique.
- Le plexiglas extrudé se coupe plus vite sur certaines machines.
- Le plexiglas coulé accepte mieux une gravure fine.
- Le plexiglas extrudé peut réagir davantage à la chaleur.
Face au verre, le plexiglas reste plus léger et moins cassant, mais il demande plus d’attention sur la chauffe. C’est là que le comportement du matériau devient décisif : une plaque de qualité réagit mieux, se déforme moins et garde une meilleure lisibilité.
Pourquoi la plaque choisie influence le résultat final
La plaque choisie influence directement la coupe, le bord et la finition. Une plaque trop sensible à la chaleur peut se marquer, alors qu’un autre type de plexiglas conserve mieux sa transparence après passage outil. Pour un usage décoratif, on privilégie souvent une plaque très claire ; pour un usage technique, on regarde plutôt la rigidité et la stabilité. Le verre reste une référence de clarté, mais le plexiglas gagne quand la sécurité ou le poids comptent. Enfin, le comportement du matériau dépend aussi de son stockage : une surface rayée ou mal protégée complique tout le reste.
| Matériau | Atout principal |
|---|---|
| Plexiglas | Léger, transparent, facile à usiner |
| Verre | Très bonne dureté de surface |
| Polycarbonate | Très forte résistance aux chocs |
Pour une plaque destinée à être découpée puis gravée, le plexiglas reste souvent le meilleur compromis entre rendu, maniabilité et coût.
Réussir la découpe et la gravure sans défaut
Une bonne découpe dépend d’abord du réglage de la machine. Si vous cherchez de la précision, il faut choisir la bonne fraise, contrôler la vitesse et limiter la chauffe. Sur une machine laser, la découpe est nette quand l’énergie reste stable ; sur une fraiseuse, la qualité du bord dépend beaucoup de l’avance et du maintien de la pièce. L’idée n’est pas d’aller vite, mais de faire propre dès le premier passage.
Le temps gagné se perd vite si la matière fond ou s’ébrèche. Pour cela, la méthode compte autant que la technique. Une découpe réussie sur plexiglas passe par un outil bien affûté, un produit bien maintenu et une machine réglée pour préserver la précision. C’est important, car une gravure trop agressive laisse un bord blanchâtre et une lecture moins nette.
Les réglages qui protègent la matière de la chauffe
Pour limiter la chauffe, il faut surveiller cinq points : la vitesse de rotation, l’avance, la profondeur de passe, le choix de la fraise, et l’évacuation des copeaux. Une machine trop lente chauffe la matière ; une machine trop rapide casse la précision. Avec un laser, la puissance doit rester adaptée à l’épaisseur ; avec une fraise, on privilégie une coupe régulière plutôt qu’un effort excessif. Sur une pièce fine, une passe légère suffit souvent.
La bonne pratique consiste à utiliser des essais courts avant la production complète. Vous évitez ainsi une découpe ratée et vous gardez une qualité constante d’un bord à l’autre.
Comment obtenir un bord propre dès la première passe
Un bord propre commence par une pièce bien bridée et une découpe adaptée à l’épaisseur. Sur du plexiglas mince, une seule passe peut suffire ; sur une plaque plus forte, mieux vaut fractionner l’effort. La fraise doit rester nette, et le laser, bien focalisé. Quand la coupe est régulière, le bord reste lisible, presque brillant, sans reprise lourde. Cette qualité de résultat évite un ponçage excessif et réduit le risque de microfissures.
Les erreurs de coupe qui abîment la pièce
Les erreurs les plus fréquentes sont simples : avance trop rapide, outil émoussé, pièce mal fixée. On voit aussi des découpes où la machine force sur un angle trop serré, ce qui dégrade la qualité finale. Une autre erreur consiste à vouloir tout faire d’un coup sur une matière épaisse. En pratique, mieux vaut adapter la découpe à la géométrie réelle, puis vérifier le bord avant de valider la série.
Choisir la bonne épaisseur et la bonne forme selon le besoin
Le choix de l’épaisseur dépend d’abord de la mesure utile et de la tolérance recherchée. Un projet de présentation n’a pas les mêmes contraintes qu’une pièce industrielle. Plus la forme est complexe, plus la précision de fabrication devient sensible. Il faut donc adapter la pièce au besoin réel, sans surdimensionner inutilement. Une gamme bien pensée évite les surcoûts et simplifie la mise en œuvre.
En pratique, on regarde la rigidité, la portée, l’exposition et la complexité de la forme. Une pièce simple peut rester fine, alors qu’une application technique demande souvent plus de matière. Le millimètre compte vite : à partir de quelques mesures mal anticipées, la tolérance devient un vrai sujet. C’est là qu’un bon plan ou un fichier propre fait la différence.
Quelle épaisseur choisir selon la pièce à fabriquer
Pour une petite pièce décorative, une épaisseur de 2 à 3 millimètres peut suffire. Pour un support plus rigide, on monte souvent à 5 ou 6 millimètres. Au-delà de 8 millimètres, la tenue augmente, mais la mesure doit être plus précise et la forme plus étudiée. L’épaisseur influence aussi la coupe : plus elle augmente, plus le passage demande de contrôle. Le bon avantage, c’est d’obtenir une pièce stable sans alourdir le projet.
- 2 à 3 millimètres : marquage léger, protection simple.
- 4 à 6 millimètres : support courant, bonne rigidité.
- 8 millimètres et plus : pièce renforcée, usage plus technique.
Quand la tolérance devient un point décisif
La tolérance devient décisive quand la pièce doit s’insérer dans un cadre, se visser ou s’assembler avec d’autres éléments. Une mesure trop large bloque le montage ; une mesure trop courte crée du jeu. Dans un projet sur mesure, le moindre millimètre compte, surtout si la forme comporte des angles, des perçages ou des évidements. Pour limiter les écarts, il faut vérifier les cotes du plan, puis contrôler la pièce après fabrication.
Adapter la forme au besoin réel du projet
Une forme simple se fabrique vite : rectangle, disque, bande, trou standard. Une forme complexe demande plus de préparation : angle rentrant, découpe arrondie, encoche ou contour non symétrique. Le design doit rester compatible avec la machine et la complexité acceptable. Si vous préparez un gabarit, pensez à laisser une marge de sécurité et à préciser les zones sensibles. Cette adaptation évite de refaire la pièce et améliore la fabrication finale.
Obtenir une finition propre et exploitable
Après l’usinage, la finition fait toute la différence. Une pièce peut être juste correcte sur la machine, puis devenir vraiment exploitable après ponçage, polissage et lustrage. La surface doit rester nette, le bord régulier et la lecture visuelle propre. Sur un plastique transparent, le moindre défaut se voit vite, surtout quand la production doit rester homogène.
Le bon équilibre consiste à corriger ce qui gêne sans passer trop de temps sur des reprises inutiles. Une colle ou un solvant peuvent aider à l’assemblage, mais ils doivent être utilisés avec méthode pour ne pas marquer la surface. En atelier, on cherche souvent à limiter le coût sans sacrifier la qualité. C’est là que le choix de la finition devient stratégique.
Les étapes pour rendre la surface nette et lisible
La première étape consiste à ébavurer le bord et à enlever toute trace de copeau. Ensuite, un ponçage léger uniformise la surface si besoin. Vient alors le polissage, puis le lustrage pour redonner de la clarté. Enfin, on contrôle la pièce sous lumière rasante. Cette séquence améliore la finition sans compliquer la production, à condition de garder un geste régulier et une pression modérée.
- Ébavurer les chants.
- Poncer les zones marquées.
- Polir les bords visibles.
- Lustrer pour finaliser l’aspect.
Quand le polissage devient utile
Le polissage devient utile quand le bord doit être vu, touché ou assemblé avec une autre pièce. Sur une pièce décorative, il apporte un aspect plus premium. Sur une pièce technique, il peut faciliter l’emboîtement et réduire les micro-accrocs. Le solvant intervient parfois pour un collage propre, mais il faut éviter les excès. Une bonne technique permet de conserver la qualité de la surface sans allonger le temps de reprise.
Finition, coût et temps : trouver le bon équilibre
Plus la finition monte en niveau, plus le temps augmente. Cela se répercute sur le coût, surtout si la production comporte plusieurs pièces. Un devis doit donc intégrer le rendu attendu, le nombre de reprises et la méthode de collage éventuelle. Pour une série simple, on vise une finition fonctionnelle ; pour une pièce visible, on accepte un temps supplémentaire. L’essentiel est de choisir ce qui sert vraiment le projet, sans surtraiter inutilement la fabrication.
FAQ – Questions fréquentes sur le travail du plexiglas transparent
Quelle différence entre plexiglas coulé et extrudé pour une découpe nette ?
Le plexiglas coulé se travaille souvent mieux pour une découpe et une gravure propres, car il supporte mieux la chaleur et garde une belle qualité de bord. Le plexiglas extrudé peut convenir pour des pièces simples, mais il demande plus de vigilance. Si votre projet vise une forme visible, le couler dans la bonne méthode de travail fait souvent la différence.
Quelle épaisseur choisir pour une pièce rigide et transparente ?
Pour une pièce rigide, on choisit souvent une épaisseur de 5 à 6 millimètres, parfois plus selon la forme. Le plexiglas reste transparent, mais la rigidité augmente avec la mesure. Si la pièce doit porter une charge ou couvrir une grande surface, mieux vaut adapter l’épaisseur au besoin réel plutôt que de viser le minimum.
Le laser convient-il toujours au plexiglas ?
Le laser convient très bien au plexiglas quand la machine est réglée avec précision et que la surface est propre. En revanche, il faut vérifier l’épaisseur, la forme et la qualité attendue. Sur certaines pièces, une fraise peut être plus adaptée. Le plus important est de choisir la méthode qui respecte le bord et la tolérance.
Comment éviter les traces sur le bord après usinage ?
Pour éviter les traces sur le bord, il faut utiliser un outil adapté, limiter la chauffe et stabiliser la pièce. Le plexiglas marque vite si la découpe est trop agressive. Un ponçage léger puis un polissage peuvent corriger un défaut mineur, mais une bonne préparation reste la meilleure solution.
Faut-il privilégier le verre ou le plexiglas selon le projet ?
Le verre reste intéressant pour une grande dureté de surface, mais le plexiglas est plus léger et plus simple à usiner. Pour un projet exposé aux chocs ou à la manipulation, le plexiglas est souvent préférable. Pour une pièce très stable et peu sollicitée, le verre peut rester pertinent.
Quand demander un devis pour une forme complexe ?
Dès que la forme comporte des angles particuliers, des perçages multiples ou une tolérance serrée, il vaut mieux demander un devis. Le plexiglas demande alors une préparation précise du plan et du fichier. Plus la pièce est complexe, plus le coût dépend du temps de fabrication et des reprises éventuelles.
Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie