
Comment souder de l’inox avec précision et sans défaut
 Claude
•
7 novembre 2026
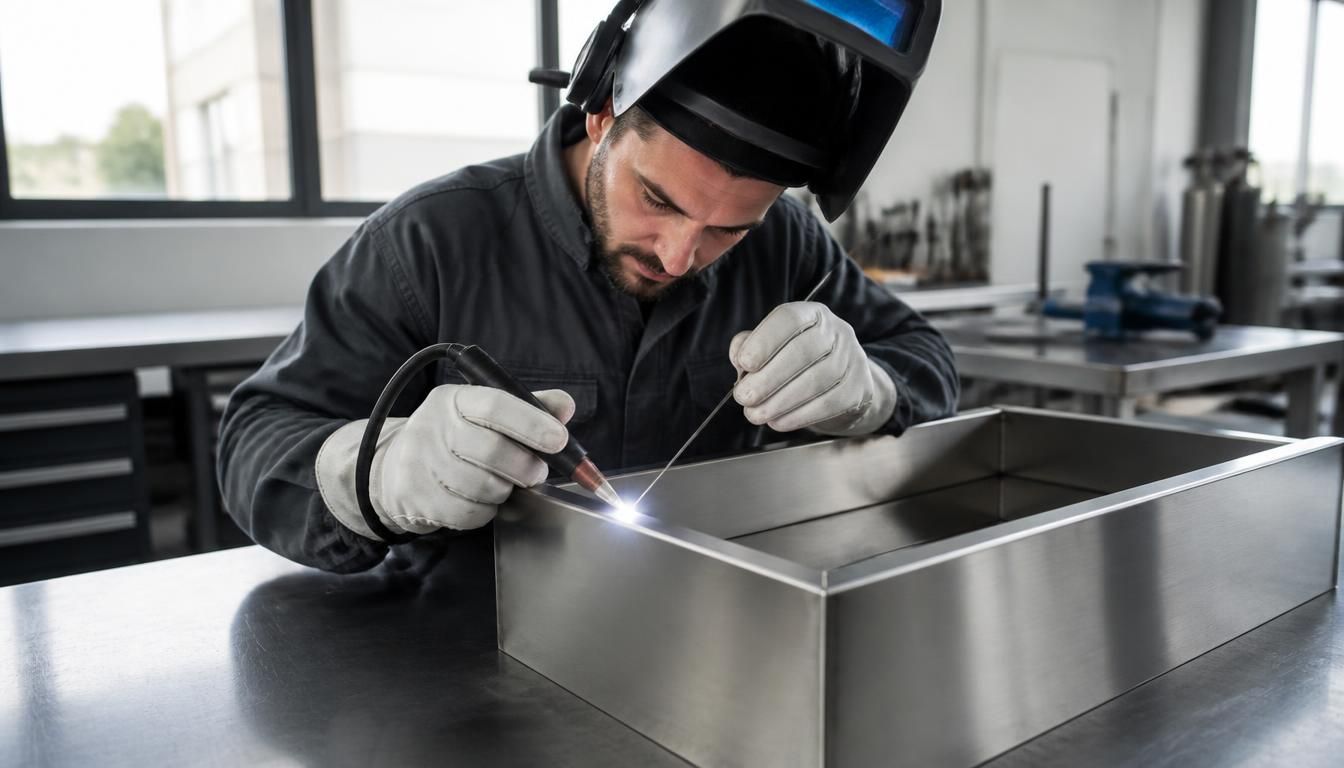
Travailler un matériau noble demande toujours un peu de doigté, surtout quand la pièce ne laisse aucune place à l’approximation. Pour bien souder l inox, il faut viser la précision, la propreté et un contrôle serré de la chaleur, même sur un assemblage de quelques millimètres. Une bonne soudure dépend autant de la préparation que du geste, et c’est ce qui change tout sur le résultat final, le confort de travail et, parfois, le prix ttc d’une reprise évitée.
Ce guide vous aide à comprendre les bons réflexes pour réussir un assemblage net, durable et propre. Vous verrez pourquoi la chaleur se gère différemment, comment choisir la bonne méthode, puis comment contrôler la finition sans abîmer l’aspect de l’inox.
Pourquoi la soudure de l’inox demande plus de précision qu’un acier classique
L’inox n’a pas le même comportement qu’un acier ordinaire, et c’est la première raison pour laquelle la soudure demande plus d’attention. Sa faible teneur en carbone lui donne une propriété intéressante contre la corrosion, mais cette propriété rend aussi l’inox plus sensible aux écarts thermiques. Sur une tôle fine, la moindre surchauffe peut marquer la pièce, alors qu’un acier accepte souvent davantage de marge. Voilà pourquoi il est important de doser la chaleur, de garder un bain stable et de travailler proprement. Pour approfondir ce sujet, consultez notre guide sur souder acier et inox.
Dans un atelier, on voit vite la différence entre une soudure sur inox et une soudure sur acier au carbone. L’inox réagit plus vite aux montées en température, se déforme plus facilement et garde les traces si la zone n’est pas bien préparée. C’est une raison technique de choisir une méthode adaptée, surtout pour un tube décoratif, une cuve alimentaire ou une petite pièce inoxydable de précision. Pour obtenir une bonne qualité, il faut éviter les à-coups et contrôler l’assemblage du début à la fin.
- L’inox se déforme plus vite qu’un acier classique quand la chaleur monte trop.
- Le carbone présent dans l’acier change la réaction thermique et la tenue du cordon.
- Une pièce inoxydable fine garde plus facilement les traces d’oxydation.
- La précision du geste est importante pour limiter les reprises et préserver l’aspect.
En pratique, un schéma comparatif des effets thermiques sur deux métaux montre souvent que l’inox diffuse la chaleur autrement que l’acier. Cette différence explique pourquoi la technique doit rester régulière, surtout sur des pièces visibles.
Ce qui rend l’inox plus sensible à la chaleur
L’inox conduit la chaleur différemment d’un acier au carbone, et cette conductivité plus faible concentre vite l’énergie près du cordon. Résultat : la zone chaude reste localisée, la déformation apparaît plus vite et l’oxydation peut se voir en surface. Sur une petite platine, une soudure trop longue suffit parfois à vriller la pièce. C’est pour cette raison qu’il faut avancer avec méthode, garder un bain court et surveiller la couleur du métal.
Pourquoi la préparation change tout avant de commencer
Avant de souder, la préparation fait souvent la moitié du travail. Nettoyer les bords, ajuster les pièces et retirer toute trace de graisse ou de poussière permet d’obtenir un assemblage plus stable. Sur l’inox, une simple contamination peut marquer la soudure et nuire à la tenue. Un bord bien propre facilite l’amorçage, limite les défauts et aide à garder une fusion régulière, surtout quand la pièce est fine ou exposée.
Choisir la bonne méthode, le bon apport et les bons réglages
Pour réussir le soudage de l’inox, le choix du procédé compte autant que le geste. Le TIG reste souvent la méthode la plus précise, tandis que le MIG peut convenir à des travaux plus rapides. Selon la nuance, l’épaisseur et l’usage, la bonne solution n’est pas la même. Chez esab comme chez d’autres fabricants, on retrouve des gammes pensées pour chaque procédé, avec une torche, un fil ou une tige adaptés au métal à assembler.
Le plus important est de savoir maîtriser le bain de fusion sans le laisser s’étaler. Une torche bien réglée, un apport propre et un déplacement régulier permettent d’obtenir un cordon net. Pour une fabrication soignée, il faut aussi rechercher le bon produit de consommation : une tige, un fil ou des fils compatibles avec l’alliage choisi. Dans un cas de métal dissemblable, la nuance 309 devient souvent une solution utile, car elle tolère mieux les écarts entre matériaux.
| Procédé | Usage conseillé | Niveau de finition |
|---|---|---|
| TIG | Pièces fines, travaux précis | Très élevé |
| MIG/MAG | Production, cadence plus rapide | Bon |
| Brasure | Cas particuliers, faible apport thermique | Variable |
Le soudage exige donc une méthode cohérente avec le type de métal et le résultat recherché. Une tige trop riche, un fil mal choisi ou une torche trop agressive peuvent vite dégrader l’assemblage. Mieux vaut partir sur une solution simple, puis ajuster selon l’épaisseur et la nuance. Dans l’atelier, esab est souvent cité comme partenaire de référence pour comparer les consommables, sans oublier que le bon réglage reste toujours la clé.
TIG, MIG ou brasure : quelle méthode selon votre besoin ?
Le TIG privilégie la précision et la finition, ce qui le rend idéal pour une soudure propre sur inox visible. Le MIG va plus vite et convient bien quand la cadence compte davantage que l’esthétique parfaite. La brasure, elle, sert surtout dans des cas particuliers où l’apport thermique doit rester limité. Chaque procédé a donc son intérêt, et le bon choix dépend du niveau de difficulté, du métal et du rendu attendu.
Comment choisir la tige ou le fil adapté à la nuance
Le choix d’une tige ou d’un fil dépend de l’épaisseur, du type d’inox et de l’usage final. Une tige fine aide à garder le contrôle sur une pièce délicate, tandis qu’un fil plus adapté au soudage continu facilite un travail plus régulier. Il faut aussi vérifier la compatibilité avec l’alliage de base, afin d’éviter une différence de comportement entre le métal d’apport et la pièce.
Le cas particulier des métaux dissemblables
Quand on assemble deux métaux différents, la soudure devient plus délicate. L’inox 309 est souvent utilisé comme solution intermédiaire, car il supporte mieux les contraintes entre matériaux. C’est utile sur un coupage entre acier et inox, ou sur des pièces soumises à des dilatations différentes. Le procédé doit alors rester stable, avec une torche bien orientée et un apport maîtrisé pour limiter les tensions.
Réussir un assemblage propre, durable et sans défauts
Sur une pièce en inox, le résultat final se joue souvent à un millimètre près. Si le soudage chauffe trop, la soudure se colore, la forme bouge et la qualité visuelle baisse. À l’inverse, un assemblage bien préparé garde sa ligne et sa résistance. Pour éviter les reprises, il faut penser à la sécurité, au nettoyage et à la régularité du geste, surtout quand le millimètre d’écart devient visible sur une finition brillante.
Le plus délicat reste la gestion de la chaleur thermique. Un excès peut provoquer une oxydation en surface, puis des traces difficiles à rattraper. Sur une tôle de 1 millimètre, la moindre erreur se voit aussitôt. C’est pourquoi il est important de travailler avec une méthode claire, de garder la pièce propre et de vérifier chaque millimètre du cordon. Un acier au carbone réagit moins de la même manière, mais l’inox demande plus d’attention sur la nuance et la stabilité.
- Éviter la surchauffe, car un millimètre de trop suffit à marquer l’inox.
- Éviter la contamination par des outils sales ou un métal mal préparé.
- Éviter un mauvais réglage, surtout sur une soudure courte et fine.
- Éviter le manque de préparation, car il fragilise l’assemblage dès le départ.
Après coup, un contrôle simple aide à garder un bon niveau de sécurité et de qualité. Regardez le cordon, la pénétration, les traces de chauffe et la régularité sur chaque millimètre. Si la pièce présente des défauts visibles, comme des piqûres, une coloration trop forte ou un bord creusé, il vaut mieux reprendre rapidement. Un nettoyage doux protège ensuite l’aspect inox et limite l’oxydation future.
Les erreurs qui abîment le résultat final
La surchauffe reste la première erreur, mais elle n’est pas la seule. Une contamination du métal, un mauvais réglage de la torche ou un manque de préparation peuvent ruiner un assemblage pourtant simple. Sur l’inox, ces défauts se voient vite et compliquent la reprise. Pour préserver la qualité, il faut travailler avec une méthode stable, une zone propre et un apport régulier.
Comment contrôler la finition après coup
Après la soudure, vérifiez le cordon sur chaque millimètre visible : régularité, pénétration, largeur et absence de traces de chauffe. Une finition propre doit rester homogène, sans coloration excessive ni creux. Si la pièce est décorative, un léger nettoyage suffit souvent à retrouver l’éclat de l’inox. Sur un assemblage technique, le contrôle visuel doit aussi confirmer la tenue mécanique et la continuité du cordon.
Quand demander un avis ou une assistance technique
Si la pièce est complexe, si la nuance d’inox pose question ou si l’assemblage doit rester parfaitement fiable, mieux vaut contacter un partenaire ou un centre de service. C’est particulièrement utile quand le soudage concerne une fabrication sensible, un coupage difficile ou une reprise sur une pièce déjà marquée. Un avis technique évite parfois une erreur coûteuse et sécurise le résultat final.
FAQ – Questions fréquentes sur la soudure de l’inox
Peut-on souder tous les types d’inox ?
Non, car chaque inox réagit différemment selon sa nuance et son usage. L’inox austénitique se soude souvent plus facilement que d’autres familles, mais il faut toujours vérifier l’épaisseur et la méthode avant de commencer. La solution la plus sûre reste de partir sur un essai propre et de contrôler la zone chauffée.
Quelle méthode choisir pour une pièce fine d’un millimètre ?
Pour une pièce d’un millimètre, le TIG est souvent la méthode la plus précise. Il permet un meilleur contrôle du bain et limite la déformation. Le soudage doit rester court, avec une tige adaptée et un apport mesuré. L’objectif est d’obtenir une soudure nette sans brûler le bord.
Faut-il une tige ou un fil spécifique selon l’usage ?
Oui, car la tige et le fil doivent correspondre au type d’inox, à l’épaisseur et au résultat attendu. Une tige fine aide sur les pièces délicates, tandis qu’un fil bien choisi facilite le soudage plus rapide. La bonne solution dépend aussi de la finition souhaitée et de la tenue recherchée.
Comment éviter l’oxydation et les défauts visibles ?
La meilleure solution consiste à nettoyer soigneusement l’inox, à régler correctement la torche et à éviter la surchauffe. Une soudure trop chaude laisse vite des traces, surtout sur une pièce fine d’un millimètre. Avec un geste régulier et un métal propre, la qualité visuelle reste bien meilleure.
Peut-on assembler l’inox avec un acier au carbone ?
Oui, mais ce type d’assemblage demande plus de prudence. L’acier au carbone et l’inox ne réagissent pas pareil à la chaleur, donc il faut choisir une solution compatible et surveiller la zone de fusion. Une tige adaptée, souvent de nuance intermédiaire, aide à sécuriser le soudage et à limiter les contraintes.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie